انتخاب گرید مناسب برای قطعه استیل فقط نیمی از کار است. نیم دیگر به وضعیت پرداخت سطح برمیگردد. برای مثال یک قطعه از جنس 316L با سطح خشن و تراشخورده، در عمل میتواند ضعیفتر از یک ۳۰۴ خوب پرداختشده عمل کند. رسوب سریعتر مینشیند، آلودگی لابهلای شیارها گیر میافتد، آببند زودتر فرسوده میشود و خوردگی موضعی هم اغلب از همان سطح آغاز میشود.
زبری سطح را معمولاً با Ra و گاهی Rz بیان میکنند و در محیط کارگاهی، این موضوع با نام صافی سطح هم شناخته میشود. این اعداد در نقشه، گواهی بازرسی و مشخصات خرید مدام دیده میشوند، اما معنی دقیقشان برای خیلی از افراد کمتر روشن است. در این مقاله، از تعریف و فرمول تا روش اندازهگیری، جدول مقادیر معمول، روش پرداخت استیل، و نحوه درج صحیح در نقشه را مرور میکنیم.
خلاصه پارامترها
- Ra میانگین حسابی ناهمواریهای سطح است و واحدش میکرومتر (µm) می باشد.
- هر چه Ra کمتر باشد، صافی سطح بیشتر می شود؛ ولی Ra بهتنهایی خراش و حفره موضعی را نشان نمیدهد.
- در صنایع غذایی، عدد 0.8 µm یا حدود 32 µin رایجترین مرجع برای سطوح در تماس با محصول است.
- برای رسیدن به Ra پایین روی استیل، معمولاً پرداخت مکانیکی یا الکتروپولیش لازم است.
- در نقشه باید پارامتر، مقدار، استاندارد مرجع و جهت اندازهگیری مشخص شود.
۱. زبری سطح چیست؟
زبری سطح (Surface Roughness) مجموعه ناهمواریهای ریز و پرتراکمی است که فرایند ساخت روی سطح باقی میگذارد: اثر لبه ابزار، خطوط سنگ، خراش سنباده یا بافت ناشی از نورد.
هیچ سطح صنعتی واقعاً و در مقیاس میکروسکوپی صاف نیست. حتی سطحی که با چشم آینهای به نظر میرسد، زیر میکروسکوپ پر از قله و دره است. فقط مقیاس اندازه گیری تفاوت دارد.
در ابتدا سه مفهوم را باید از هم تفکیک کنیم:
- زبری (Roughness): ناهمواریهای ریز و نزدیک به هم، ناشی از ابزار، ساینده یا فرایند پرداخت.
- موجدار بودن (Waviness): تغییرات با طول موج بزرگتر، که معمولاً از ارتعاش ماشین یا خمش قطعه میآیند.
- جهتداری (Lay): راستای غالب خطوط روی سطح، مثل خطوط دایرهای تراشکاری یا خطوط موازی سنگزنی.
ترکیب این سه، بافت سطح (Surface Texture) را میسازد. به همین دلیل دو قطعه با Ra یکسان ممکن است رفتار کاملاً متفاوتی نشان بدهند.
۲. صافی سطح چیست و چه فرقی با زبری دارد؟
صافی سطح همان ویژگی زبری است، ولی از زاویه کیفیت نگاه میشود. وقتی میگوییم سطحی صافتر است، یعنی Ra کمتری دارد. در بسیاری از نقشهها و صحبتهای کارگاهی هم «علامت صافی سطح» یا «درجه صافی» همان نماد و مقدار زبری است. معادل انگلیسی رایج آن Surface Finish می باشد.
اصطلاح Surface Finish گاهی گستردهتر به کار میرود و علاوه بر عدد زبری، نوع پرداخت (مثل No.4، 2B یا آینهای) را هم در بر میگیرد. در نقشههای قدیمی گاهی بهجای عدد، علامت مثلثی یا رده N میبینید. تبدیل ردههای ISO به Ra در بخش جدولها آمده است. اگر نقشهای فقط علامت مثلثی دارد، بهتر است جدول تبدیل همان نقشه یا استاندارد مرجع آن را بخواهید.
۳. پارامترهای اصلی زبری سطح
۳-۱. پارامتر Ra؛ میانگین حسابی زبری
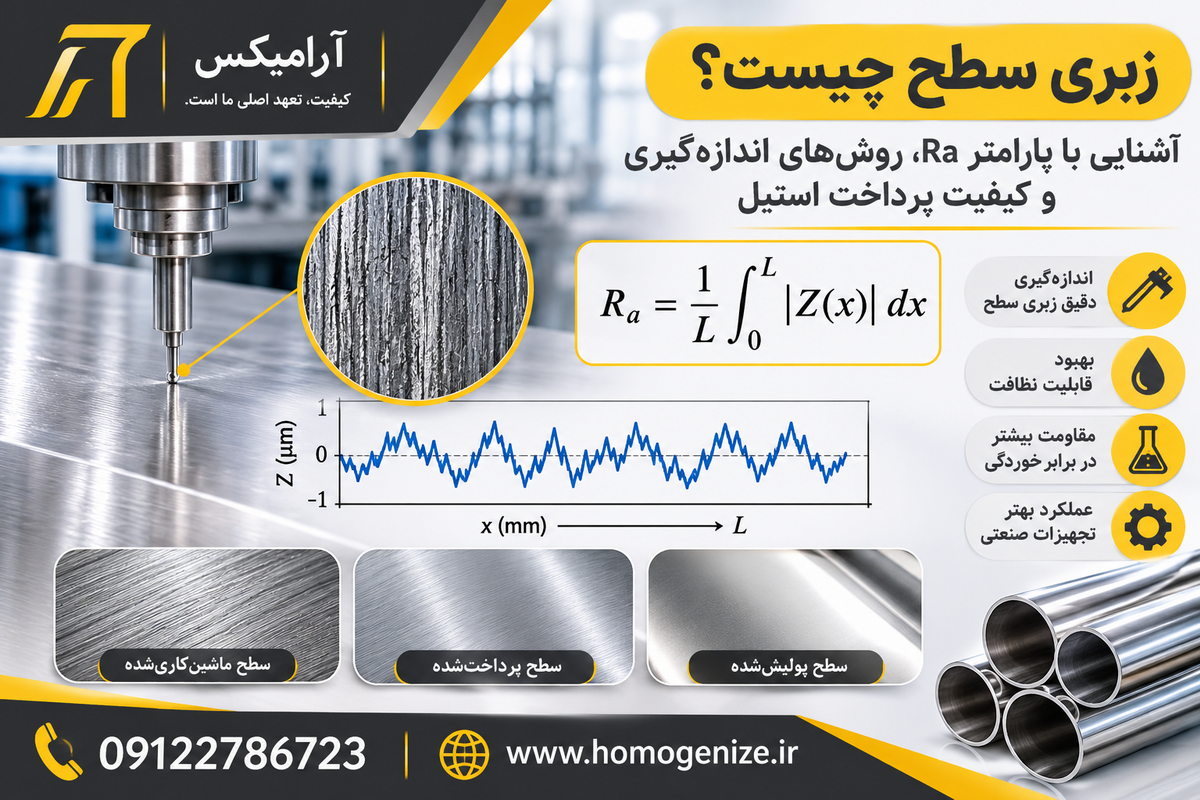
Ra به عنوان رایجترین پارامتر شناخته می شود. دستگاه زیری سنج،پروفیل سطح را ثبت میکند، خط میانگینی برایش در نظر میگیرد و متوسط قدر مطلق فاصله نقاط پروفیل تا آن خط را حساب میکند:
Ra = (1/lr) ∫₀^lr |Z(x)| dx
در این رابطه:
- Ra : میانگین حسابی زبری
- Lr : طول نمونهبرداری (Sampling Length)
- Z(x) : فاصله پروفیل از خط میانگین در موقعیت x
دستگاه زیری سنج در عمل روی چند نمونه طول پشتسرهم، معمولاً پنجتا، برداشت میکند و مقادیر را میانگین میگیرد. برای محاسبه دستی از روی چند نقطه، نسخه گسسته کافی است:
Ra ≈ (1/n) × Σ |Zᵢ
پارامتر مرتبط دیگر Rq است که با نام RMS هم شناخته میشود:
Rq = √[ (1/lr) ∫₀^lr Z(x)² dx ]
برای پروفیلهای معمول، Rq حدود ۱٫۱ تا ۱٫۲ برابر Ra میشود. در منابع آمریکایی گاهی عدد «RMS» بهجای Ra نوشته شده است، پس هنگام تبدیل واحد این تفاوت را نباید از قلم انداخت.
مثال عددی
فرض کنید فاصله ۸ نقطه از خط میانگین را روی دو سطح خواندهایم (بر حسب µm):
نقطه | سطح A | سطح B |
1 | +0.4 | +0.3 |
2 | −0.6 | −0.3 |
3 | +0.3 | +0.3 |
4 | −0.5 | −0.3 |
5 | +0.7 | +0.3 |
6 | −0.3 | −0.3 |
7 | +0.5 | +0.3 |
8 | −0.4 | −1.6 |
مجموع قدر مطلقها برای هر دو سطح ۳٫۷ است، پس:
Ra = 3.7 / 8 ≈ 0.46 µm
عدد Ra در هر دو سطح یکی درآمد. اما سطح B یک خراش نسبتاً عمیق دارد. ارتفاع کل پروفیل (Rt) در A حدود ۱٫۳ و در B حدود ۱٫۹ µm است. اگر فقط به Ra تکیه کنید، این اختلاف دیده نمیشود. همان خراش میتواند جایی برای گیر کردن آلودگی یا نقطه شروع خوردگی باشد. (این مثال سادهشده است؛ در اندازهگیری واقعی، خط میانگین از خود پروفیل محاسبه میشود.)
۳-۲. پارامتر Rz
Rz به ارتفاع قلهها و درهها حساستر است. در تعریف کلاسیک ISO 4287،Rz مجموع ارتفاع بلندترین قله و عمیقترین دره در یک نمونه طول است:
Rz = Rp + Rv
مقدار نهایی معمولاً از میانگینگیری روی چند نمونه طول بهدست میآید. استانداردهای ملی قدیمیتر و ویرایش جدید ISO 21920-2 در جزئیات تعریف و قواعد ارزیابی تفاوتهایی دارند. پس هنگام مقایسه دو گزارش، استاندارد مرجع هر دو را بررسی کنید. برای سطوح ماشینکاریشده، Rz چند برابر Ra است (اغلب بین ۴ تا ۷)، اما این نسبت ثابت نیست و با نوع فرایند تغییر میکند.
۳-۳. سایر پارامترها
پارامتر | معنی | کاربرد |
Rp | ارتفاع بلندترین قله از خط میانگین | بررسی سطوح تماسی و سایشی |
Rv | عمق عمیقترین دره از خط میانگین | تشخیص خراش و حفره |
Rt | فاصله بالاترین قله تا عمیقترین دره در کل طول ارزیابی | کنترل عیوب موضعی |
Rsk | چولگی توزیع ارتفاع | تمایز سطح قلهدار از سطح درهدار |
دو سطح با Ra یکسان ولی Rsk متفاوت، در تماس لغزشی یا آببندی عملکرد کاملاً جداگانهای دارند. Rsk منفی یعنی درههای عمیق و قلههای پهن، که برای نگه داشتن روانکار مناسبتر است.
۴. واحد زبری سطح و جدول تبدیل
واحد استاندارد زبری سطح میکرومتر است:
1 µm = 0.001 mm ≈ 39.37 µin
در منابع آمریکایی بیشتر با میکرواینچ سروکار دارید. عدد 0.8 µm که در تجهیزات غذایی فراوان دیده میشود، حدود 31.5 و معمولاً با گرد کردن 32 µin است.
Ra (µm) | Ra (µin) | رده ISO |
0.025 | 1 | N1 |
0.05 | 2 | N2 |
0.1 | 4 | N3 |
0.2 | 8 | N4 |
0.4 | 16 | N5 |
0.8 | 32 | N6 |
1.6 | 63 | N7 |
3.2 | 125 | N8 |
6.3 | 250 | N9 |
12.5 | 500 | N10 |
۵. روشهای اندازهگیری زبری سطح
5-1. روش تماسی (پروفیلومتر قلمی)
رایجترین روش، پروفیلومتر قلمی است. نوک الماسی ظریفی، با شعاع معمولاً حدود ۲ µm، روی سطح کشیده میشود و جابهجایی عمودی آن ثبت میگردد. دستگاه پس از اعمال فیلتر، پارامترها را محاسبه میکند. تسترهای پرتابل این روش در کارگاه هم کاربرد دارند.
چند نکته عملی که اغلب نادیده میماند:
- اندازهگیری باید عمود بر راستای خطوط (Lay) انجام شود. موازی خطوط، عدد خیلی پایینتر و گمراهکنندهای به دست میآید.
- سطح باید تمیز باشد. روغن و گردوغبار نتیجه را تغییر میدهند.
- روی سطوح منحنی، فیلتر مناسب لازم است تا شکل قطعه بهعنوان زبری حساب نشود.
- یک نقطه کافی نیست. حداقل چند نقطه و چند جهت را اندازه بگیرید.
5-2. روش غیرتماسی (اپتیکی)
میکروسکوپ کانفوکال، تداخلسنج نوری و اسکنرهای سطح بدون تماس کار میکنند. برای سطوح ظریف، پوششدار یا ناحیههای کوچک مناسبترند و میتوانند نقشه سهبعدی بدهند. روی سطوح بسیار براق یا شیبدار ممکن است دقتشان افت کند.
5-3. مقایسهگر چشمی
نمونههایی با زبری مشخص که با لمس یا نگاه با قطعه مقایسه میشوند. فقط برای تخمین سریع در کارگاه به درد میخورند و جای اندازهگیری رسمی را نمیگیرند.
5-4. طول نمونهبرداری و Cut-off
انتخاب Cut-off و طول ارزیابی اهمیت دارد. با انتخاب نادرست، همان سطح عدد متفاوتی نشان میدهد. مقادیر زیر مطابق جدولهای رایج ISO برای سطوح غیرتناوبی است:
محدوده Ra (µm) | Cut-off λc (mm) | طول ارزیابی (mm) |
0.02 تا 0.1 | 0.25 | 1.25 |
0.1 تا 2 | 0.8 | 4 |
2 تا 10 | 2.5 | 12.5 |
10 تا 80 | 8 | 40 |
در گزارش اندازهگیری، علاوه بر Ra باید Cut-off هم ثبت شود.
۶. مقادیر معمول زبری سطح در فرایندهای ساخت
این اعداد راهنما هستند و به ماشین، ابزار و پارامترهای برش بستگی دارند:
فرآیند | Ra معمول (µm) |
ریختهگری ماسهای | 12.5 تا 25 |
تراشکاری خشن | 6.3 تا 12.5 |
فرزکاری | 1.6 تا 6.3 |
تراشکاری پرداخت | 0.8 تا 3.2 |
سنگزنی | 0.2 تا 1.6 |
هونینگ | 0.1 تا 0.8 |
پولیش مکانیکی | 0.05 تا 0.4 |
لپینگ | 0.025 تا 0.2 |
نکته مهم برای استیل ضدزنگ: آستنیتیها چقرمهاند و کارسخت میشوند. رسیدن به Ra مناسب با تراشکاری معمولی دشوار است. بدون پولیش یا سنگزنی نهایی، به 0.8 µm یا کمتر نمیتوان رسید.
۷. اهمیت زبری سطح در تجهیزات استیل
سطح بر چند ویژگی اثر مستقیم دارد:
- نظافتپذیری: شیار و خراش عمیق محل ماندن باقیمانده محصول و میکروب است.
- رسوبگذاری: سطح زبرتر برای شروع رسوب جای مناسبتری فراهم میکند.
- خوردگی موضعی: حفره، آهن آزاد و لایه غیرفعال آسیبدیده، زمینه خوردگی حفرهای و شیاری را آماده میسازند.
- اصطکاک و سایش: در سطوح لغزشی مثل آببندها، مقدار و شکل زبری نرخ فرسایش را تعیین میکند.
با این حال، رابطه این موارد با Ra ساده و خطی نیست. EHEDG هم تأکید دارد که زبری بهتنهایی نظافتپذیری را تضمین نمیکند و ارزیابی باید روی کل طراحی و روش شستشو انجام شود.
۸. Ra مناسب برای استیل چقدر است؟
پاسخ به کاربرد بستگی دارد:
کاربرد | Ra پیشنهادی (µm) |
سطوح بیرونی و غیرتماسی | 1.6 تا 3.2 (یا پرداخت No.4) |
سطوح تماس با محصول غذایی | ≤ 0.8 |
تجهیزات دارویی و استریل | 0.4 یا بهتر (اغلب الکتروپولیش) |
سطوح آببندی استاتیک | حدود 0.4 تا 1.6 |
سطوح آببند مکانیکی لغزشی | بسیار پایین (لپشده) |
عدد 0.8 µm در راهنماهای EHEDG و الزامات 3-A فراوان دیده میشود، اما شرط کافی نیست و همه اسناد هم آن را به یک شکل نمیخواهند. برای نمونه، EHEDG Doc. 17 که مخصوص پمپها و هموژنایزرهاست، برای پمپهای غذایی CIPپذیر Ra ≤ 3.2 µm را مبنا گرفته و رسیدن به Ra < 0.8 µm را بهعنوان گزینهای در صورت درخواست مشتری آورده است. استاندارد 3-A در همین دسته تجهیزات اصولاً Ra ≤ 0.8 µm را میخواهد. پس پیش از انتخاب عدد، باید مشخص باشد پروژه تابع کدام مرجع است.
۹. روشهای پرداخت سطح استنلس استیل
9-1. سنگزنی و پرداخت مکانیکی
کار از دانه درشت شروع میشود و مرحلهبهمرحله به دانه ریز میرسد. اصل مهم این است که هر مرحله خراشهای مرحله قبل را کامل پاک کند. با رد کردن عجولانه یک مرحله، خراش عمیق باقی میماند و مراحل بعدی فقط رویش را میپوشانند. تقریب کلی:
دانه سنباده (Grit) | Ra تقریبی (µm) |
80 | 1.0 تا 1.6 |
120 | 0.6 تا 1.0 |
180 | 0.3 تا 0.6 |
240 | 0.2 تا 0.4 |
320 | 0.1 تا 0.3 |
9-2. پولیش با نمد و خمیر
برای سطح آینهای به کار میرود. روندی کندتر و پرهزینهتر دارد و حرارت و فشار بیش از حد میتواند سطح را آسیب بزند.
9-3. الکتروپولیش
الکتروپولیش لایه بسیار نازکی از سطح را برمیدارد. برجستگیهای ریز سریعتر حل میشوند و بافت سطح هموارتر میگردد. آهن آزاد سطحی هم کاهش مییابد و لایه غیرفعال بهتر شکل میگیرد. در مقابل، خراش عمیق را از بین نمیبرد. آمادهسازی قبلی سطح باید درست انجام شده باشد، وگرنه خراشها فقط گردتر و براقتر دیده میشوند. میزان کاهش Ra به وضعیت اولیه بستگی دارد و بهتر است با اندازهگیری قبل و بعد روی همان قطعه سنجیده شود.
9-4. اسیدشویی و پسیواسیون
هدف این دو، کاهش زبری نیست. اسیدشویی اکسیدهای ناشی از جوشکاری و عملیات حرارتی را برمیدارد. پسیواسیون آهن آزاد را میزداید و ساخت کامل لایه غیرفعال را تسهیل میکند. هیچکدام جایگزین پرداخت سطح نیستند.
9-5. پرداختهای رایج ورق استیل
نوع پرداخت | ویژگی | Ra تقریبی (µm) |
2B | سرد نورد، براق ملایم | 0.1 تا 0.5 |
BA | آنیل روشن | 0.05 تا 0.1 |
No.4 | ساتن جهتدار | 0.2 تا 0.6 |
این اعداد بسته به تولیدکننده و ضخامت تغییر میکنند و مرجع نهایی گواهی کارخانه است.
۱۰. آیا Ra پایینتر همیشه بهتر است؟
نه. دو دلیل اصلی دارد. اول اینکه Ra فقط یک میانگین است و یک خراش عمیق تقریباً در آن گم میشود. دوم اینکه با پایین رفتن عدد، هزینه سریعتر از فایده بالا میرود. کاهش از 1.6 به 0.8 معمولاً منطقی است. رفتن از 0.8 به 0.2 زمان و هزینه خیلی بیشتری میطلبد و برای بسیاری از کاربردها سودی ندارد. در بعضی آببندها، سطح بیش از حد صاف حتی روغن را نگه نمیدارد و به سایش چسبنده میانجامد.
در کنار Ra، این موارد را هم بازرسی کنید: خراش و حفره موضعی، یکنواختی پرداخت، جهت خطوط نسبت به جریان، ناحیه جوش و آلودگی ناشی از ابزار (مثل ذرات فولاد کربنی روی استیل).
۱۱. استانداردهای زبری سطح
ISO 21920 مجموعه جدید بافت سطح به روش پروفیل است. بخش اول به درج مشخصات روی مدارک فنی میپردازد، بخش دوم اصطلاحات و پارامترها را تعریف میکند و بخش سوم قواعد تعیین مشخصات را در بر دارد. ISO 4287:1997 از دسامبر ۲۰۲۱ باطل شده و ISO 21920-2:2021 جای آن را گرفته است. ISO 4288 هم در چارچوب جدید به ISO 21920-3 منتقل شده است. با این همه، بخش بزرگی از نقشهها و گواهیهای موجود هنوز به ISO 4287 و 4288 ارجاع میدهند. ویرایش مرجع هر پروژه را باید از خود مدارک آن پیدا کرد.
ASME B46.1 استاندارد آمریکایی بافت سطح است و زبری، موجدار بودن و جهتداری را پوشش میدهد.
EHEDG و 3-A هم برای تجهیزات بهداشتی الزامات و راهنماهای طراحی دارند.
۱۲. زبری سطح در هموژنایزر
در هموژنایزر همه سطوح نقش یکسانی ندارند و نباید برای همه یک عدد نوشت.
سطح روتور و استاتور مستقیماً با جریان پرسرعت درگیر است. زبری زیاد، فرسایش را تند میکند و فاصله روتور و استاتور را در طول زمان تغییر میدهد، که راندمان را پایین میآورد. در مسیر محصول، نظافتپذیری معیار اصلی است. گوشه تیز، فرورفتگی و شیار ماشینکاری، نقاط پرخطر محسوب میشوند.
ناحیه جوش معمولاً ضعیفترین نقطه است. جوش باید صاف، بدون ترک و تخلخل باشد و پرداختش با سطح مجاور هماهنگ شود. اسیدشویی پس از جوشکاری هم جزو الزامات است.
وجه آببند مکانیکی استثنا است. این سطوح از مواد سخت ساخته و لپ میشوند و مشخصاتشان را سازنده آببند تعیین میکند، نه جدول عمومی. جدول بالا هم راهنمای کلی است و با مرجع پروژه (EHEDG Doc. 17، 3-A یا درخواست مشتری) باید همخوان شود.
۱۳. زبری سطح را در نقشه چگونه بنویسیم؟
نوشتن صرف «Ra 0.8» کافی نیست. این موارد باید مشخص باشند:
- پارامتر (Ra یا Rz)
- مقدار مجاز (حداکثر یا بازه)
- استاندارد مرجع
- محل اندازهگیری
- جهت اندازهگیری نسبت به Lay
- Cut-off، اگر از حالت معمول فاصله دارد
- الزامات جداگانه برای خراش، حفره و جوش
نمونه قابل قبول برای سطوح تماس با محصول:
Ra ≤ 0.8 µm, product-contact surfaces, measured perpendicular to lay, per ISO 21920
و برای جوش:
Weld seams: ground flush and polished to match adjacent surface, no undercut or porosity
پرسشهای متداول
زبری سطح و صافی سطح یکی هستند؟
از نظر مفهوم، دو روی یک سکهاند. صافی سطح یعنی کم بودن ناهمواری، و زبری سطح آن را با عدد (مثل Ra) بیان میکند.
Ra و Rz چه تفاوتی دارند؟
Ra میانگین ناهمواریهاست و به قله یا دره منفرد حساسیت کمی دارد. Rz به ارتفاع قلهها و درهها حساستر است.
۰٫۸ میکرومتر چند میکرواینچ است؟
حدود ۳۱٫۵ که معمولاً ۳۲ گرد میشود.
آیا الکتروپولیش جای پولیش مکانیکی را میگیرد؟
کامل نه. خراش عمیق را برنمیدارد و سطح باید پیش از آن خوب آماده شده باشد.
رسیدن به Ra پایینتر مقاومت به خوردگی را تضمین میکند؟
خیر. گرید، محیط، دما، کلرید و کیفیت جوش و پسیواسیون هم مؤثرند.
زبری را در چه جهتی اندازه بگیریم؟
عمود بر راستای خطوط پرداخت.
جمعبندی
Ra ابزار مفیدی برای سنجش صافی سطح است، ولی فقط یک میانگین است و بازرسی سطح را کنار نمیگذارد. انتخاب درست به کاربرد قطعه، فرایند ساخت، روش نظافت و استاندارد پروژه بستگی دارد. در تجهیزاتی مثل هموژنایزر، دقت به جوش، خراشهای موضعی و هماهنگی پرداخت قطعات مجاور، اغلب از پایین آوردن یک عدد روی کاغذ مهمتر است.
مراجع و منابع فنی
۱. ISO 21920-1:2021 – Indication of Surface Texture
۲. ISO 21920-2:2021 – Terms, Definitions and Surface Texture Parameters
۳. ISO 4287:1997 – وضعیت استاندارد: باطلشده و جایگزینشده با ISO 21920-2:2021
۴. ASME B46.1 – Surface Texture (Surface Roughness, Waviness, and Lay)
۵. EHEDG – Hygienic Design Principles, Document 8 (2018)
۶. EHEDG – Doc. 17, Hygienic Design of Pumps, Homogenisers and Dampening Devices
۷. New Food Magazine – Updated EHEDG Guideline Doc. 17 (Third Edition, 2013)
۸. 3-A Sanitary Standards – A Primer for 3-A Standards Practices


